Industrial Power Board PCB Assembly perustuu tarkkaan ja kestävään prosessiin, joka varmistaa luotettavuuden vaativissa ympäristöissä. Jokainen suunnitteluvaihe alkaa valmistettavuuden tarkistuksen suunnittelulla, jossa suunnitteluvalinnat vaikuttavat valmistettavuuteen, kokoonpanosuunnitteluun ja pitkän aikavälin suorituskykyyn. Suunnittelun tarkkuus määrittää juotospastan levityksen, komponenttien sijoittelun ja juotoksen laadun. Suunnittelun johdonmukaisuus mahdollistaa automaattisen tarkastuksen ja toiminnallisen testauksen suunnitteluvirheiden, kohdistusvirheiden ja juotosvirheiden havaitsemiseksi. Puhdistukseen tarkoitettu muotoilu valmistelee levyt kuljetusta varten ja estää korroosiota. Suunnittelun tarkastus tilastollisen prosessiohjauksen, suunnittelun korkeuden johdonmukaisuuden ja suunnittelualueen kattavuuden avulla varmistaa vakaan toiminnan, mekaanisen lujuuden ja lämmönkestävyyden. Suunnittelupäätökset kaikissa vaiheissa vaikuttavat viimeistelylevyn laatuun ja kestävyyteen.
PCB Assembly Technologies
Teollisuuden teholevykokoonpanossa käytetään useita keskeisiä teknologioita. Jokainen teknologia tukee erilaisia suunnitteluvaatimuksia ja vaikuttaa lopputuotteen suorituskykyyn ja luotettavuuteen. Kokoonpanomenetelmän valinta riippuu suunnittelusta, komponenttityypistä ja käyttötarpeista.
| Tekniikan tyyppi | Komponenttien kuvaus | Kokoonpanoprosessin kuvaus | Edut Kuvaus |
|---|
| Pinta-asennustekniikka | Pienet, litteät koskettimet tai johdot asennettuna piirilevyn pintaan | Juotospastan levitys, pick-and-place, reflow juottaminen | Tilatehokkuus, suurempi komponenttitiheys, sopii pienikokoisille laitteille |
| Through-Hole -tekniikka | Komponentit, joissa johdot on työnnetty valmiiksi porattuihin reikiin | Manuaalinen/automaattinen syöttö, juotos vastakkaiselle puolelle, aaltojuotto | Vahvat mekaaniset liitokset sopivat isommille, vakautta vaativille komponenteille |
| Ball Grid Array (BGA) | Pakkauksen alapuolella joukko juotospalloja | Asennus piirilevylle, reflow-juotto, röntgentarkastus | Korkea nastatiheys, parempi lämpöteho, kompakti muotoilu |
Pinta-asennustekniikka
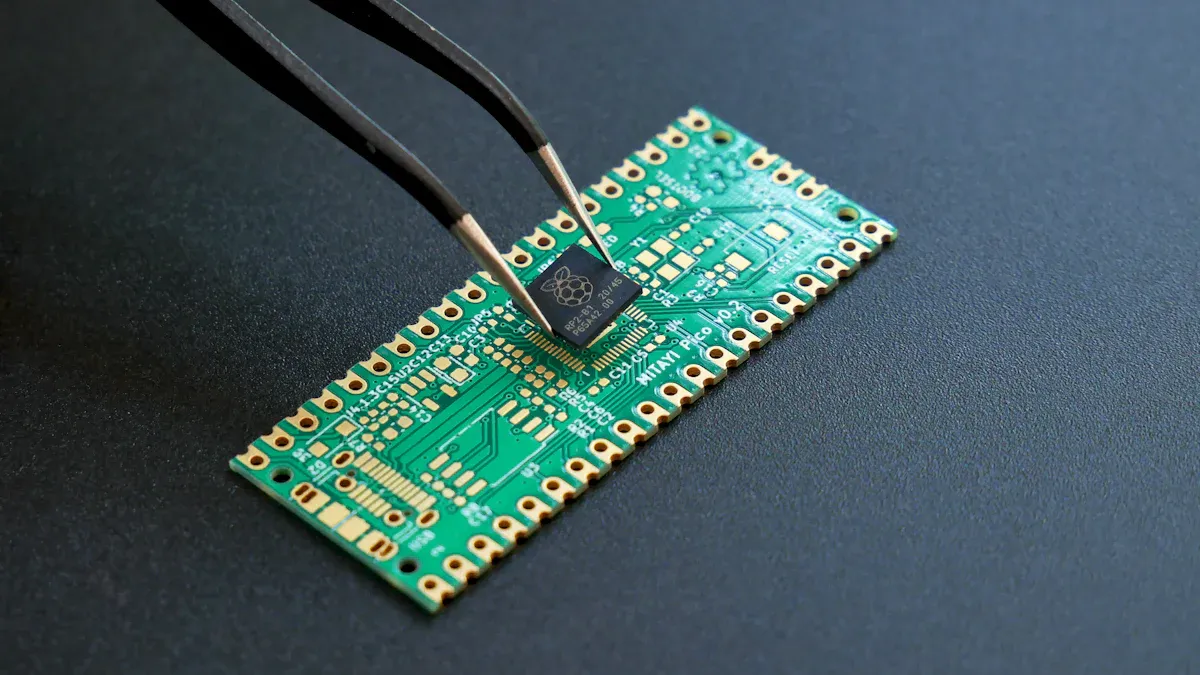
Pinta-asennustekniikka hallitsee nykyaikaista teollista teholevykokoonpanoa. Tämä menetelmä sijoittaa komponentit suoraan piirilevyn pinnalle, mikä mahdollistaa kompaktin suunnittelun ja suuren komponenttitiheyden. Prosessi alkaa huolellisella suunnittelulla, jotta varmistetaan oikeat tyynykoot ja -välit. Automaattiset keräilykoneet paikantavat komponentit tarkasti. Uudelleenvirtausjuotto kiinnittää sitten osat. Pinta-asennustekniikka pienentää levyn kokoa ja alentaa tuotantokustannuksia. Se vaatii kuitenkin merkittäviä ennakkoinvestointeja ja monimutkaista ohjelmointia. Myös ylläpito ja joustavuus ovat tärkeitä tekijöitä suunnitteluvaiheessa.
Läpireiän kokoonpano
Läpireikätekniikka on edelleen välttämätöntä teollisille tehokorteille, jotka vaativat vahvoja mekaanisia liitoksia. Tällä menetelmällä komponenttijohdot työnnetään piirilevyn reikien läpi ja juotetaan sitten vastakkaiselle puolelle. Suunnittelussa on otettava huomioon reiän sijoitus ja johdon pituus. Läpireikätekniikka on ihanteellinen liittimille, muuntajille ja muille suurille osille, jotka tarvitsevat vakautta. Se lisää kestävyyttä ja luotettavuutta erityisesti ankarissa ympäristöissä. Käsityöllä on usein rooli, mikä voi nostaa pientuotannon kustannuksia. Suunnitteluprosessin on tasapainotettava nämä tekijät halutun suorituskyvyn saavuttamiseksi.
Ball Grid Array
Ball grid array -tekniikka tukee edistyneitä suunnittelutarpeita teollisuuden teholevyissä. BGA-paketit käyttävät alapuolella joukkoa juotospalloja, jotka liitetään piirilevyyn uudelleenvirtausjuottamisen aikana. Tämä lähestymistapa mahdollistaa suuren nastamäärän ja kompaktin asettelun. Suunnittelun tulee varmistaa oikea kohdistus ja lämmönhallinta. BGA-tekniikka parantaa lämpötehokkuutta ja tukee pienentämistä. Röntgentarkastus tarkistaa piilovaurioiden varalta asennuksen jälkeen. BGA:t ovat kriittisiä sovelluksissa, jotka vaativat tehokasta tilankäyttöä ja korkeaa sähköistä suorituskykyä.
Teollisuuden teholevyn piirilevyjen kokoonpanoprosessi
Teollisuuden tehokortin piirilevyn kokoonpanoprosessi seuraa sarjaa tarkkoja vaiheita. Prosessin jokainen vaihe perustuu edelliseen korkean luotettavuuden ja laadun varmistamiseksi. Automaatio, huolellinen suunnittelu ja tiukat laaduntarkastukset ovat tärkeitä koko prosessin ajan.
Suunnittelu kokoonpanoa varten
Asennussuunnittelu on piirilevyn kokoonpanoprosessin perusta. Insinöörit keskittyvät tekemään suunnittelusta yksinkertaista ja tehokasta. He valitsevat komponentit, jotka on helppo sijoittaa ja juottaa. He järjestävät osat välttämään ruuhkautumista ja mahdollistamaan automaattisen sijoittamisen. Hyvä kokoonpanosuunnittelu vähentää valmistuskustannuksia ja parantaa tuotteiden laatua. Se myös nopeuttaa prosessia ja lisää luotettavuutta. Kun insinöörit käyttävät suunnittelua kokoonpanossa, he näkevät vähemmän vikoja ja vähemmän korjauksia. Tämä lähestymistapa johtaa korkeampiin saantoihin ja käyttökelpoisempaan levyyn jokaiselta tuotantokierrokselta.
Suunnittelun edut kokoonpanoa varten:● Pienemmät valmistuskustannukset
● Parempi tuotteiden laatu
● Nopeampi markkinoilletulo
● Lisääntynyt luotettavuus
● Vähemmän jälkikäsittelyä ja romua
● Parempi tuotto
Juotospastasovellus
Juotospastan käyttö on kriittinen vaihe teollisuuden tehokortin piirilevyjen kokoonpanoprosessissa. Prosessi alkaa piirilevyn puhdistamisella mahdollisten epäpuhtauksien poistamiseksi. Tarkka stensiili on valmistettu vastaamaan PCB-tyynyjen suunnittelua. Stensiilin on oltava puhdas ennen käyttöä. Juotospasta levitetään vetolastalla, joka levittää tahnan tasaisesti stensiilien aukkoihin. Tämä varmistaa, että oikea määrä juotospastaa kerrostuu jokaiselle tyynylle. Levityksen jälkeen visuaalinen tai automaattinen optinen tarkastus tarkistaa juotospastan sijoituksen tarkkuuden.
Parhaat käytännöt juotospastan levittämiseen:1. Suunnittele tarkka kaavain, joka kohdistuu SMT-tyynyihin.
2. Puhdista stensiili poistaaksesi kaikki juotospastan jäämät.
3. Levitä juotospastaa vetolastalla varmistaaksesi tasaisen jakautumisen.
4. Tarkasta juotospastan levitys visuaalisesti tai automatisoiduilla järjestelmillä.
Oikea juotospastan käyttö vaikuttaa suoraan juotosliitosten laatuun ja lopputuotteen luotettavuuteen.
Komponenttien sijoitus
Komponenttien sijoittaminen on seuraava vaihe piirilevyn kokoonpanoprosessissa. Automatisoidut poiminta-ja-paikkakoneet paikantavat pinta-asennuskomponentit erittäin tarkasti. Nämä koneet lukevat suunnittelutiedostot ja sijoittavat jokaisen osan oikeaan paikkaan. Automatisointi vähentää inhimillisiä virheitä ja nopeuttaa prosessia. Se varmistaa myös, että komponentit on kohdistettu oikein, mikä on tärkeää laadun ja luotettavuuden kannalta. Läpireikäkomponenttien kohdalla käyttäjät tai koneet vievät johdot piirilevyn reikiin. Suunnittelun on mahdollistettava helppo sijoittaminen ja kohdistus.
Automaattisen komponenttien sijoittelun edut:● Vähentää inhimillisiä virheitä
● Lisää kokoamisnopeutta
● Varmistaa tarkan kohdistuksen
● Parantaa laadunvalvontaa
Juotosmenetelmät
Juotos liittää komponentit piirilevyyn. Teollisuuden teholevyjen piirilevyjen kokoonpanoprosessissa käytetään useita juotosmenetelmiä, joista jokaisella on omat etunsa. Valinta riippuu suunnittelusta ja käytettyjen komponenttien tyypeistä.
| Juotosmenetelmä | Edut | Haitat |
|---|
| Aaltojuotto | Nopea ja tehokas useille liitoksille, tehokas läpireikäkomponenteille. | Ei sovellu kaksipuolisille piirilevyille, koska se voi vahingoittaa alapuolen komponentteja. |
| Käsin juottaminen | Mahdollistaa tarkan ohjauksen, ihanteellinen pieniin tuotantoajoihin ja korjauksiin. | Työvaltaista ja aikaa vievää, ja se voi aiheuttaa inhimillisiä virheitä. |
| Reflow juottaminen | Automatisoitu prosessi tarkalla lämpötilan säädöllä ja tasalaatuisilla liitoksilla. | Vaatii erikoislaitteita; ei välttämättä sovellu kaikille komponenttityypeille. |
| Valikoiva juottaminen | Kohdennettu tietyille alueille, minimoi herkkien komponenttien lämpörasituksen. | Monimutkaisempi asennus saattaa vaatia lisäohjelmointia. |
Reflow-juotto on yleistä pinta-asennuskomponenteille. Se käyttää hallittua lämpöä sulattaakseen juotospastan ja muodostaakseen vahvoja liitoksia. Aaltojuottoa käytetään läpimeneviin osiin, joissa piirilevy kulkee sulan juotosaallon yli. Valikoiva juotos kohdistuu tietyille alueille, mikä auttaa suojaamaan herkkiä komponentteja. Käsin juottamista käytetään korjauksiin tai erikoistapauksiin.
Tarkastus ja testaus
Tarkastus ja testaus ovat elintärkeitä vaiheita teollisuuden tehokortin piirilevyjen kokoonpanoprosessissa. Nämä vaiheet varmistavat, että piirilevy täyttää laatustandardit ja toimii suunnitellusti. Useat tarkastuspisteet havaitsevat viat ajoissa ja estävät viallisten levyjen pääsyn asiakkaille.
| Vaihe | Kuvaus | Laadunvarmistus |
|---|
| Tarkista osat | Tarkista osanumerot, määrät ja komponenttien kunto | Varmistaa, että vikoja ei esiinny ennen kokoamista |
| PCB:n puhdistus | Poista epäpuhtaudet, jotka vaikuttavat juotteen tarttumiseen | Parantaa juottamisen laatua |
| PCB-stensiilien valmistus | Luo tarkkoja stensiilejä juotospastan levitykseen | Varmistaa juotospastan tarkan sijoituksen |
| Juotospastan tulostus | Levitä juotospasta tyynyille | Vaikuttaa suoraan juotoksen tehokkuuteen |
| Visuaalinen/optinen tarkastus | Tarkista juotospastan kohdistus | Varmistaa laadukkaan kokoonpanon |
| Preflow-tarkastus | Tunnista ongelmat ennen juottamista | Estää vikoja |
| Reflow juottaminen | Juotoskomponentit tarkalla lämpötilan säädöllä | Välttää juotosvirheet |
| Silmämääräinen tarkastus ja AOI | Tunnista juotosliitosongelmat juottamisen jälkeen | Varmistaa luotettavuuden |
| DIP-asennus | Aseta läpireiän läpi kulkevat komponentit | Varmistaa oikean suuntauksen |
| Visuaalinen tarkastus (DIP) | Varmista läpireiän juotosliitoksen eheys | Varmistaa luotettavuuden |
| Aaltojuotto | Juotos reiän läpi kulkevat komponentit | Varmistaa tasaisen juottamisen |
Kehittyneitä tarkastustekniikoita ovat automatisoitu optinen tarkastus, piirin sisäinen testaus, lentävä luotaintestaus, toiminnallinen testaus, BGA-röntgentarkastus ja ympäristötestaus. Nämä menetelmät käyttävät kameroita, antureita ja jopa röntgensäteitä vikojen tarkistamiseen ja suorituskyvyn tarkistamiseen. Ympäristötestaus altistaa piirilevyn lämpötilan muutoksille ja tärinälle varmistaakseen luotettavuuden ankarissa olosuhteissa.
Teollisuuden tehokorttien piirilevyjen kokoonpanoprosessi perustuu huolelliseen suunnitteluun, tarkaan automaatioon ja perusteellisiin laaduntarkastuksiin. Jokainen vaihe perustuu viimeiseen luoden luotettavia ja tehokkaita levyjä teolliseen käyttöön.
Industrial Power Boardin huomioita
Luotettavuus & Laatu
Luotettavuus on teollisuuden teholevykokoonpanojen tärkein vaatimus. Näiden levyjen on toimittava useiden vuosien ajan ankarissa ympäristöissä. Piirilevyjen valmistusprosessi sisältää tiukat laatutarkastukset ja vankan testauksen alan standardien täyttämiseksi. Jokaisella toimialalla on omat sertifikaatit, jotka ohjaavat valmistus- ja kokoonpanoprosessia. Alla oleva taulukko näyttää joitain yleisiä standardeja:
| Teollisuus | Vaaditut standardit/sertifikaatit |
|---|
| Autoteollisuus | IATF 16949, AEC-Q100 |
| Ilmailu | AS9100, MIL-PRF-31032 |
| Lääketieteellinen | ISO 13485, FDA 21 CFR, osa 820 |
| Sotilaallinen | MIL-PRF-55110, MIL-PRF-50884 |
| Yleinen teollisuus | ISO 9001, UL 796 |
Teollisuuslevyjen piirilevyjen valmistusprosessi sisältää usein piirin sisäisen testauksen, palamistestauksen ja automaattisen optisen tarkastuksen. Nämä vaiheet auttavat varmistamaan, että sähköisen luotettavuuden testaus on perusteellinen. Teollisuuden piirilevyjen odotetaan kestävän yli 10 vuotta, kun taas kuluttajakäyttöön tarkoitettujen levyjen käyttöikä on vain 2–5 vuotta. Valmistuksen jokaisen vaiheen hallinta suunnittelusta testaukseen on olennaista pitkän aikavälin luotettavuuden kannalta.
Lämmönhallinta
Lämmönhallinnalla on keskeinen rooli teollisuuden teholevyjen suorituskyvyssä ja käyttöiässä. Korkeat lämpötilat voivat aiheuttaa juotosliitosten väsymistä ja kerrosten delaminaatiota. Hyvä lämpörakenne levittää lämpöä kaikkialle ja estää kuumia kohtia. Seuraavat kohdat korostavat lämmönhallinnan merkitystä:
● Estää juotosliitosten väsymisen ja kerrosten irtoamisen lämpötilan muutoksista.
● Parantaa luotettavuutta ja pidentää levyn käyttöikää ankarissa olosuhteissa.
● Käyttää tehotasoja lämmön levittämiseen ja lämpögradienttien vähentämiseen.
Valmistusprosessiin tulee sisältyä vaiheet oikeaan lämmönpoistoon. Tämä voi sisältää paksumpia kuparikerroksia, suurempia tyynyjä ja lämpöherkkien komponenttien huolellista sijoittamista. Tehokas lämmönhallinta tukee sekä luotettavuutta että turvallisuutta.
Suurvirran käsittely
Suurvirran käsittely vaatii erityistä huomiota suunnittelun ja valmistuksen aikana. Virran eheys on säilytettävä häiriöiden ja kohinan estämiseksi. Herkät piirit tulee eristää tehokomponenteista. Tärkeää on myös hyvä ilmavirta ja tila lämpöherkille osille. Keskeisiä huomioita ovat:
● Suunnittele virranjakeluverkko niin, että se minimoi häiriöt.
● Eristä herkät piirit suurvirtareiteiltä.
● Käytä täyttä tehoa ja maatasoja parantaaksesi lämmönpoistoa.
Suuret virtapiikit ja jännitteen vaihtelut voivat häiritä levyn toimintaa. Valmistusprosessissa on otettava huomioon nämä riskit vankalla sähkön luotettavuustestauksella ja huolellisella suunnittelulla. Standardien, kuten IPC-2221 ja IEC 61000, noudattaminen varmistaa, että kortti täyttää sähkö- ja turvallisuusvaatimukset.
Laadunvarmistus ja testaus
Laadunvarmistus ja testaus muodostavat teollisuuden teholevyjen piirilevyjen valmistusprosessin selkärangan. Nämä vaiheet varmistavat, että jokainen piirilevy täyttää tiukat luotettavuus- ja turvallisuusstandardit. Valmistusprosessissa käytetään edistyneiden tarkastusmenetelmien ja stressitestien yhdistelmää vikojen havaitsemiseksi ennen kuin piirilevyt saapuvat kentälle.
| Testausmenetelmä | Kuvaus |
|---|
| In-Circuit Testing (ICT) | Tarkistaa oikosulkujen, aukkojen, komponenttien arvot ja juotoksen eheyden. |
| Toiminnallinen testaus | Vahvistaa hallituksen toiminnan todellisissa olosuhteissa. |
| Burn-In testaus | Aloittaa piirilevyt korkeille lämpötiloille ja jännitteille havaitakseen varhaiset viat. |
| Automatisoitu optinen tarkastus (AOI) | Havaitsee visuaaliset viat asennuksen jälkeen. |
In-Circuit Testing (ICT)
Piirin sisäinen testaus on keskeinen vaihe piirilevyjen valmistusprosessissa. Tällä menetelmällä testataan jokainen piirilevyn komponentti ja liitäntä. ICT voi havaita avoimet virtapiirit, oikosulut ja virheelliset komponenttiarvot. Prosessi tarkistaa myös juotosliitosvirheet ja varmistaa sähkön jatkuvuuden. ICT tunnistaa noin 98 % vioista tarkistamalla jokainen osa yksitellen. Tämä korkea tarkkuus auttaa valmistajia havaitsemaan ongelmat ajoissa ja ylläpitämään korkealaatuisia piirilevyjä. Piirilevyjen suunnitteluprosessin on tuettava ICT:tä mahdollistamalla helpon pääsyn testipisteisiin.
ICT-tarkastukset:● Avoimet ja oikosulut
● Komponenttien sijoittelun tarkkuus
● Juotosliitoksen laatu
Burn-In ja stressitestaus
Sisäänpalaminen ja rasitustestaus ajavat piirilevyt äärirajoihinsa. Tämän vaiheen aikana jokainen piirilevy toimii kohonneissa lämpötiloissa ja sähkökuormituksessa pitkän ajan. Tavoitteena on paljastaa varhaiset viat ja varmistaa, että levy kestää kovia olosuhteita. Palamistestaus tarkistaa komponenttien vikojen, juotosliitoksen eheyden ja kuormituskapasiteetin varalta. Tämä vaihe on kriittinen teollisissa sovelluksissa, joissa luotettavuudesta ei voida neuvotella. Tunnistamalla heikkoudet ennen käyttöönottoa valmistajat vähentävät takuuvaatimuksia ja parantavat asiakastyytyväisyyttä.
Lopputarkastus
Lopputarkastus on viimeinen tarkistuspiste piirilevyn valmistusprosessissa. Tarkastajat tarkistavat jokaisen piirilevyn perusteellisesti fyysisten ja sähköisten vikojen löytämiseksi. Tämä sisältää puuttuvien komponenttien, juotosvirheiden, avointen piirien ja väärien arvojen tarkistamisen. Prosessi varmistaa myös, että painettu piirilevy vastaa alkuperäistä suunnittelua. Lopputarkastuksessa havaitut ongelmat korjataan ennen kuin levyt lähtevät tehtaalta. Tämä vaihe takaa, että vain korkealaatuiset piirilevyt tavoittavat asiakkaat.
Yleisiä vikoja löydetty:● Komponenttien kohdistusvirhe
● Juotossillat
● Puuttuvat tai väärät osat
Piirilevyjen valmistusprosessin laadunvalvonta varmistaa, että jokainen piirilevy täyttää alan standardit. Nämä vaiheet suojaavat teollisuuslaitteiden suorituskykyä ja turvallisuutta, joten laadunvarmistus on tärkeä osa valmistusprosessia.
Teollisuuden teholevyn piirilevyjen kokoonpanoprosessissa käytetään huolellista suunnittelua, tarkkaa komponenttien sijoittelua ja edistyneitä juotosmenetelmiä. Jokainen vaihe tukee luotettavuutta ja korkeaa suorituskykyä. Testausmenetelmät, kuten toiminnallinen testaus ja automaattinen optinen tarkastus, auttavat havaitsemaan viat varhaisessa vaiheessa. Laadunvarmistus perustuu tiukoihin standardeihin ja sertifikaatteihin.
| Sertifiointi/standardi | Tarkoitus |
|---|
| ISO | Varmistaa laadukkaat tuotteet ja palvelut, mikä lisää uskottavuutta. |
| IPC | Kehittää laatustandardeja piirilevyille varmistaen luotettavuuden ja laadun. |
| RoHS | Rajoittaa vaarallisten materiaalien käyttöä edistäen ympäristöystävällisiä käytäntöjä. |
Nämä vaiheet varmistavat, että jokainen levy täyttää alan vaatimukset ja toimii turvallisesti vaativissa ympäristöissä.
Tietoja kirjoittajasta:

Sonic Yang
Elektroniikan ja mekaanisen automaation pääaineena Sonic on osallistunut piirilevyjen suunnitteluun, tutkimukseen ja kehitykseen sekä elektroniikan valmistukseen noin 22 vuoden ajan suunnittelujohtajana ja koordinoi toimitusketjua (komponentit ja CNC-osat) tarjoten ammattimaista tukea ja konsultointia maailmanlaajuisille asiakkaille.

 fi


 WhatsApp